
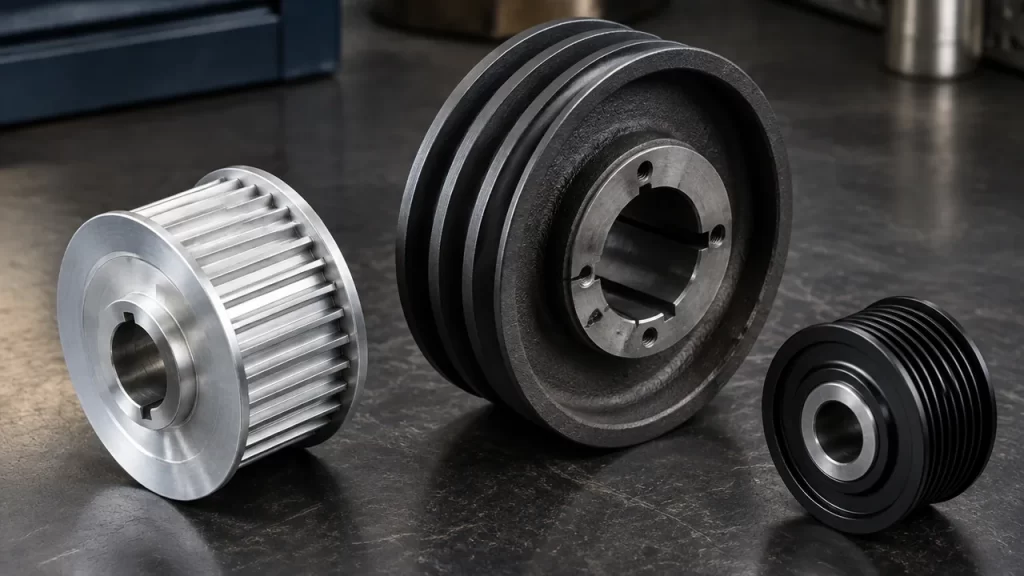
Kayış kasnak, bir milden diğerine güç ve hareket aktaran sistemin iki parçasıdır: kasnak mile bağlanan tekerlek, kayış ise kasnakları birbirine bağlayan esnek halkadır. Kasnağın çevresindeki kanal ya da diş, kayışın profiline uygun işlenir. Başlıca kasnak çeşitleri V kayış kasnağı, kanallı (poly-V) kasnak, triger (zaman kayışı) kasnağı, düz kayış kasnağı ve avare ile gergi kasnaklarıdır.
Bu rehberde kayış kasnak sisteminin nasıl çalıştığını, kasnak türlerini ve her birinin hangi kayışla eşleştiğini anlattık. Kanal ölçüleri, en küçük çaplar, taper burç seçimi ve devir hesabı gibi sayısal bilgileri üretici kataloglarından aldık ve kaynaklarını yazdık. Sonda, kasnak siparişi vermeden önce sahada toplamanız gereken bilgilerin kontrol listesi var.
Kasnak Nedir, Kasnak Ne Demek?
Makine dilinde kasnak, bir mile takılan ve kayışla ya da halatla hareket ileten tekerlektir. Motor milindeki kasnağa tahrik kasnağı, hareketi alan makinedeki kasnağa tahrik edilen kasnak denir. İki kasnağın çap oranı, makinenin hangi devirde döneceğini belirler.
Kelime günlük dilde başka şeyler için de kullanılır ve aramalarda karışıklık yaratır:
- Krank kasnağı: Otomobil motorunda krank milinin ucundaki kasnaktır; alternatör ve klima kayışını döndürür. Araç üreticisinin parça numarasıyla değiştirilir.
- Asansör kasnağı: Halatlı asansörlerde halatı taşıyan tahrik tekerleğidir; ayrı bir mevzuat ve bakım konusudur.
- Nakış ve el işi kasnağı: Kumaşı gergin tutan iç içe geçmiş iki halkadır; mekanikle ilgisi yoktur.
Bu yazı, fabrikalarda ve makinelerde kullanılan endüstriyel kayış kasnak sistemlerini konu alır.
Kayış Kasnak Sistemi Nasıl Çalışır?
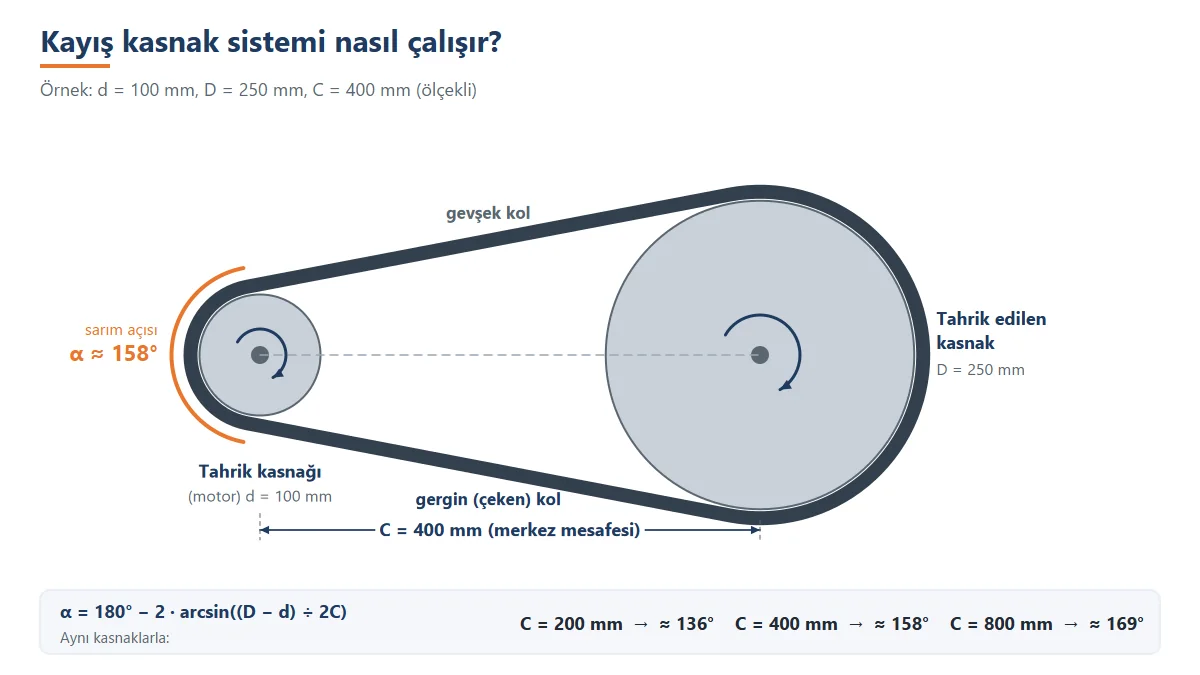
Motor tahrik kasnağını döndürür. Kayış, bu kasnağın çevresine sarılı olduğu için onunla birlikte hareket eder ve diğer kasnağı çeker. Kayışın bir tarafı gergin (çeken taraf), diğer tarafı gevşektir. İletilen güç, bu iki taraf arasındaki kuvvet farkı ile kayış hızının çarpımına eşittir.
Sürtünmeli kayışlarda (V, kanallı, düz) kayışın kasnağa ne kadar sıkı tutunduğu üç şeye bağlıdır: kayışın ön gerginliği, kasnakla kayış arasındaki sürtünme ve kayışın kasnağı ne kadar sardığı (sarım açısı). Gergin ve gevşek taraf kuvvetlerinin oranı, sürtünme katsayısı ile sarım açısına üstel olarak bağlıdır; formülü kasnak ve kayış mekaniği kaynaklarında bulunur. Pratik sonucu şudur: küçük kasnak çok küçük, merkez mesafesi çok kısa olursa küçük kasnaktaki sarım açısı düşer ve kayış kayma eğilimine girer.
Dişli (senkron) sistemde ise kayışın dişleri kasnağın dişlerine oturduğu için sürtünmeye ihtiyaç yoktur. Gerginlik yalnızca dişlerin kasnaktan sıçramaması ve kayışın düzgün çalışması için gereklidir. Bu yüzden triger kasnak sistemlerinde devir oranı çaplarla değil diş sayılarıyla, tam olarak belirlenir.
Kayış Kasnak Sistemi ile Dişli ve Zincir Arasındaki Fark
| Özellik | Kayış kasnak | Zincir | Dişli çark |
|---|---|---|---|
| Yağlama | Gerekmez | Gerekir | Gerekir |
| Gürültü | Düşük | Orta | Tasarıma bağlı |
| Darbe sönümleme | İyi | Zayıf | Zayıf |
| Uzun mil mesafesi | Uygun | Uygun | Uygun değil (ara dişli gerekir) |
| Kaymasız aktarım | Yalnızca triger kayışta | Var | Var |
| Periyodik bakım | Gerginlik kontrolü | Yağlama, gerginlik, uzama kontrolü | Yağ seviyesi ve kalitesi |
Kayış kasnak tahrikini dişli çarktan ve zincirden ayıran üç özellik var. Birincisi esnekliktir: kayış darbeyi sönümler, motoru ve yatakları ani yükten korur. İkincisi sessizliktir. Üçüncüsü bakım kolaylığıdır; yağlama gerekmez, mil arası mesafe uzun olduğunda da ucuz bir çözüm kalır. Dezavantajı, sürtünmeli kayışlarda yük altında küçük bir kaymanın kaçınılmaz olması ve kayışın zamanla gerginlik kaybetmesidir. Bu iki konu, triger kasnak ve düzenli gerdirme ile yönetilir.
Merkez Mesafesi ve Sarım Açısı
Sarım açısı, kayışın küçük kasnağın çevresinde temas ettiği yayın açısıdır. İki kasnak eşit çaptaysa bu açı 180°’dir. Çap farkı büyüdükçe ve merkez mesafesi kısaldıkça küçük kasnaktaki sarım açısı azalır. Açık bir tahrikte geometrik ilişki şöyledir:
α = 180° − 2 × arcsin((D − d) ÷ (2C))
Burada D büyük, d küçük kasnağın hatve çapı, C ise merkez mesafesidir. 250 mm ve 100 mm çaplı iki kasnakla hesaplanan değerler, merkez mesafesinin etkisini açıkça gösterir:
| Merkez mesafesi C (mm) | Küçük kasnakta sarım açısı |
|---|---|
| 200 | yaklaşık 136° |
| 400 | yaklaşık 158° |
| 800 | yaklaşık 169° |
Sarım açısı düştükçe sürtünmeli bir kayışın aynı gerginlikte aktarabileceği güç azalır; triger kayışta ise küçük kasnakta kavrayan diş sayısı düşer. Kısa merkez mesafesi zorunluysa daha büyük kasnak çifti, kayışın gevşek tarafına sarım açısını artıran bir avare kasnak ya da triger kayışa geçiş çözüm olabilir. Hangi değerin yeterli olduğunu kayış üreticisinin güç tablolarındaki düzeltme katsayıları belirler.
Kayış Kasnağı Çeşitleri
Kasnak, kayışın profiline göre seçilir; yanlış kasnak, doğru kayışı da kısa sürede bitirir. Endüstride karşılaşacağınız kayış kasnakları şunlardır.
V Kayış Kasnağı (Klasik ve SP Kanallar)
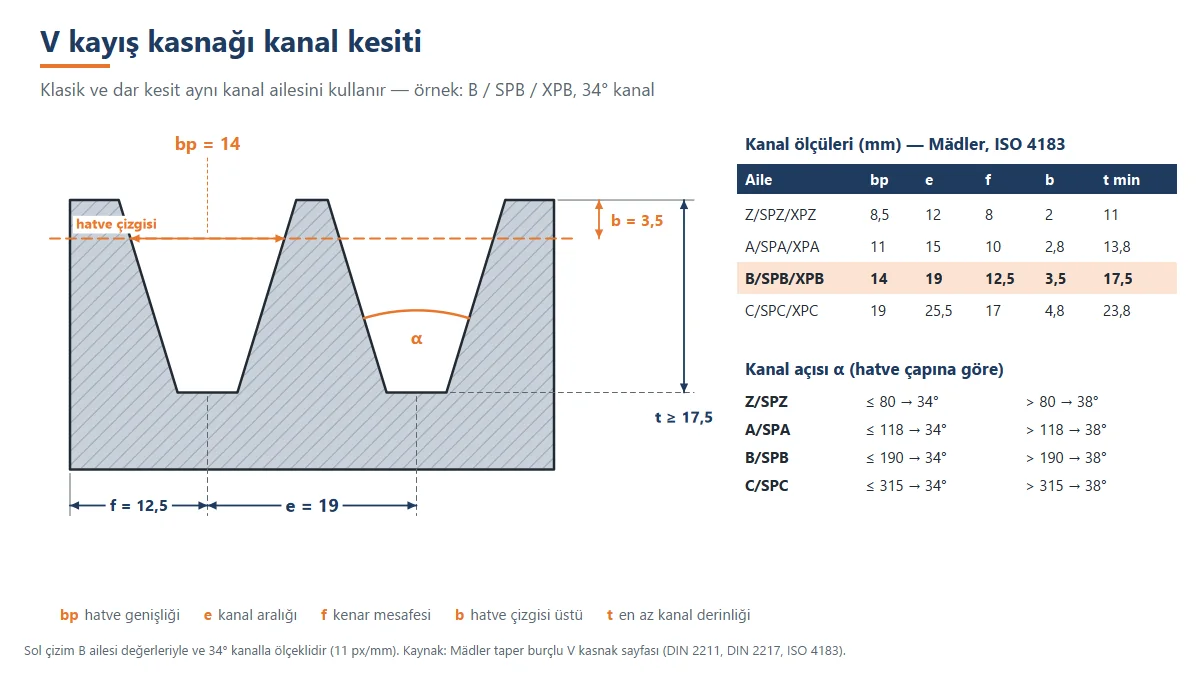
V kayış kasnağının çevresinde bir ya da birden fazla V biçimli kanal bulunur. Kayış bu kanala yan yüzleriyle sıkışarak tutunur; kanalın dibine değmemesi gerekir. Kanal ölçüleri ve açıları ISO 4183 ile DIN 2211 ve DIN 2217’de tanımlanır.
Kanallar kesit ailesine göre gruplanır: Z, SPZ ve XPZ kayışlar aynı kanal ailesini, A, SPA ve XPA bir başkasını kullanır. B ve C aileleri de aynı mantıkla devam eder. Kanal açısı kasnak çapına göre değişir; küçük çaplarda kanal daha dar (34°), büyük çaplarda daha açıktır (38°).
V kayış kasnakları tek kanallı olabileceği gibi, büyük güçlerde yan yana çalışan birden fazla kayış için çok kanallı da üretilir. Kayış tarafındaki ölçüler ve kesit seçimi için V kayışı modellerine bakabilirsiniz. BledaTech, triger kasnakların yanında V kayış kasnağı ve kanallı (poly-V) kasnak da tedarik ediyor; ölçünüzü iletişim sayfasından paylaşabilirsiniz.
Kanallı (Poly-V) Kayış Kasnağı
Kanallı kayış kasnağının yüzeyi, kayışın iç yüzündeki ince V sırtlarına karşılık gelen çok sayıda küçük kanalla işlenir. Kanal aralığı kayışın profiliyle (PJ, PK, PL, PM) birebir aynı olmalıdır. Bu kasnaklar küçük çaplarda da çalışabildiği için kompakt tahriklerde yaygındır. Kanallı kayışların sırtı düz olduğundan, sistemde kayışın sırtına basan düz yüzeyli gergi ya da yön değiştirme kasnakları da kullanılabilir. Profil karşılaştırması için kanallı kayış profilleri yazısına, ürünler için kanallı kayış kategorisine bakabilirsiniz.
Triger (Zaman Kayışı) Kasnağı: HTD, T, AT
Triger kasnağı, zaman kayışının dişlerine karşılık gelen dişlerle işlenmiş bir kasnaktır. Kayışla kasnak aynı profilde olmalıdır: HTD kayış HTD kasnakla, T ve AT kayışlar kendi kasnaklarıyla çalışır. Profil adı aynı hatveyi paylaşsa bile (5M ile T5 gibi) diş biçimleri farklı olduğundan birbirinin yerine kullanılmaz.
Triger kasnaklarda iki ayrıntıya dikkat edilir. Birincisi flanştır: kasnağın yanlarındaki bu kenarlar kayışın yana kaçmasını engeller. İkincisi diş genişliğidir: kasnağın dişli yüzü, kullanılacak kayış genişliğinden biraz geniş olmalıdır. Yuvarlak dişli profiller için HTD kasnak, trapez dişliler için T ve AT kasnak sayfalarına göz atabilirsiniz. Tüm seçenekler triger kasnak modelleri kategorisinde.
Düz Kayış Kasnağı
Düz kayış kasnağında kanal ya da diş yoktur; kayış silindirik yüzey üzerinde sürtünmeyle çalışır. Flanşsız düz kasnaklar çoğunlukla hafif bombeli işlenir. Bu bombe (taç), kayışın kasnağın ortasında kalmasını sağlar; düz bir silindir üzerinde kayış zamanla bir kenara doğru yürür. Bombeli kasnaklar eskiden fabrikaların transmisyon millerinde yaygındı; bugün şerit testere, zımpara makinesi ve bazı taşıma hatlarında karşınıza çıkar. Kayış tarafı için düz kayışlar sayfasına bakabilirsiniz.
Yuvarlak Kayış Kasnağı
Yuvarlak kesitli kayışlar, genellikle 60° açılı V kanallı kasnaklarda çalışır. Bu kayışlar düşük torklu işler içindir: ambalaj hatlarında ürün yönlendirme, hafif taşıma ve makaralı konveyörlerde makaradan makaraya hareket iletme gibi. Poliüretan yuvarlak kayışlar kaynakla sonsuz hale getirilebildiği için kasnağı sökmeden kayış değiştirmek kolaylaşır.
Avare Kasnak
Avare kasnak güç iletmez; kayışın yolunu değiştirir ya da küçük kasnaktaki sarım açısını artırır. Kayışın sırtına basan avare kasnak düz yüzlüdür. İç yüzden basan avare ise kayışın profiline uygun kanallı ya da dişli olmalıdır; aksi halde kayışın kanalları ya da dişleri ezilir.
Gergi Kasnağı
Gergi kasnağı kayışı istenen gerginlikte tutar ve ayarlı ya da yaylı bir kola bağlanır. Motor tabanının kaydırılamadığı, merkez mesafesinin sabit olduğu tahriklerde gerginliği sağlamanın tek yolu çoğu zaman budur. Gergi kasnağının konumu ve hangi taraftan basacağı kayış üreticisinin kılavuzuna göre belirlenir; kayışı gereksiz yere ters yönde bükmek ömrünü kısaltabilir.
Varyatör Kasnağı
Varyatör kasnağı iki konik yarıdan oluşur. Yarılar birbirine yaklaştıkça kayış dışa doğru itilir ve etkin çap büyür; uzaklaştıkça kayış içe iner. Böylece motor devri değişmeden çıkış devri kademesiz ayarlanır. Bu kasnaklarla geniş kesitli varyatör kayışları kullanılır; klasik V kayışı bu kasnağa uygun değildir.
Birleştirme Aparatlı Kasnak
Konveyör bant tahriklerinde kasnağın, bandın ek yeri ve birleştirme aparatıyla uyumlu çalışması gerekir. Bu iş için tasarlanan aparatlı kasnaklar montajı da kolaylaştırır. Ürün ayrıntıları birleştirme aparatlı kasnak sayfasında, ek elemanları ise birleştirme aparatı kategorisinde.
Kayış ve Kasnak Eşleştirme Tablosu
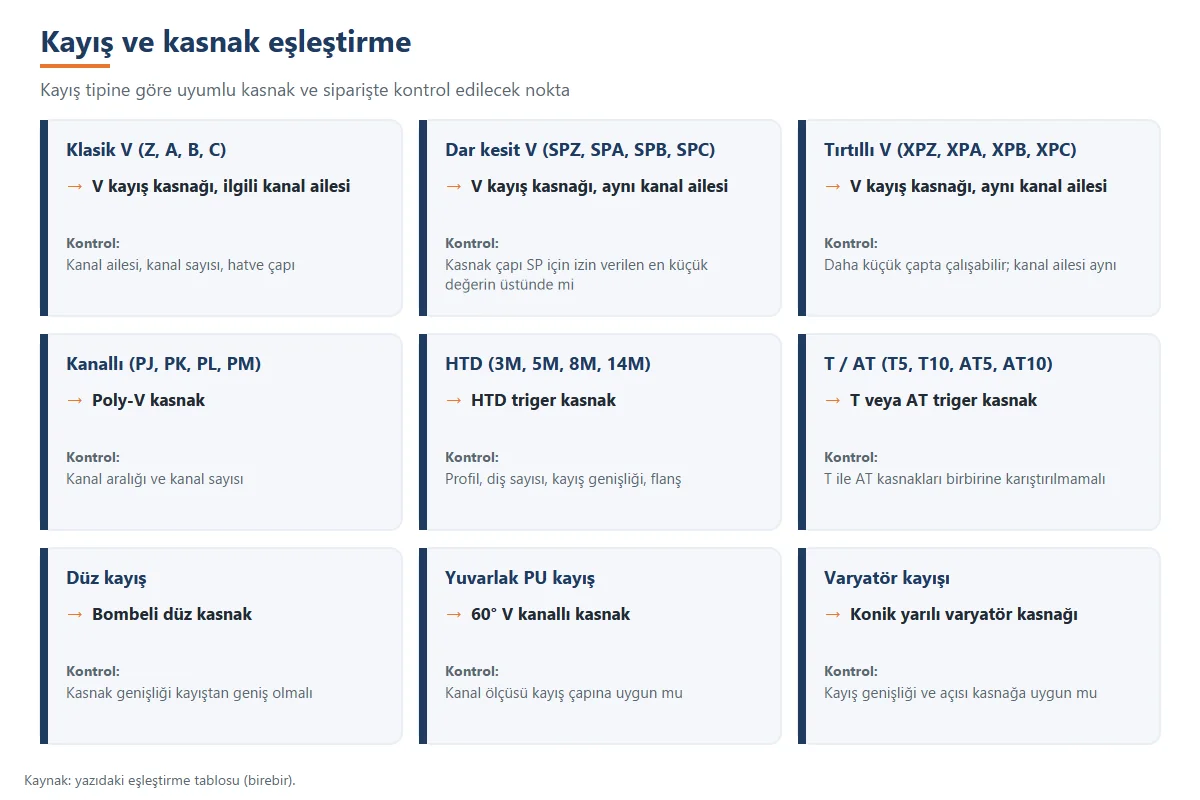
Sipariş öncesinde kayışla kasnağın aynı sistemden olduğunu doğrulamanın en hızlı yolu aşağıdaki tablodur.
| Kayış tipi | Uygun kasnak | Eşleşmede kontrol edilecek |
|---|---|---|
| Klasik V (Z, A, B, C) | V kayış kasnağı, ilgili kanal ailesi | Kanal ailesi, kanal sayısı, hatve çapı |
| Dar kesit V (SPZ, SPA, SPB, SPC) | V kayış kasnağı, aynı kanal ailesi | Kasnak çapı SP için izin verilen en küçük değerin üstünde mi |
| Tırtıllı V (XPZ, XPA, XPB, XPC) | V kayış kasnağı, aynı kanal ailesi | Daha küçük çapta çalışabilir; kanal ailesi aynı |
| Kanallı (PJ, PK, PL, PM) | Poly-V kasnak | Kanal aralığı ve kanal sayısı |
| HTD (3M, 5M, 8M, 14M) | HTD triger kasnak | Profil, diş sayısı, kayış genişliği, flanş |
| T / AT (T5, T10, AT5, AT10) | T veya AT triger kasnak | T ile AT kasnakları birbirine karıştırılmamalı |
| Düz kayış | Bombeli düz kasnak | Kasnak genişliği kayıştan geniş olmalı |
| Yuvarlak PU kayış | 60° V kanallı kasnak | Kanal ölçüsü kayış çapına uygun mu |
| Varyatör kayışı | Konik yarılı varyatör kasnağı | Kayış genişliği ve açısı kasnağa uygun mu |
V Kasnakta Kanal Açısı ve En Küçük Çap
V kayış kasnağı seçerken iki sayı belirleyicidir: kasnağın hatve çapı ve bu çapa uygun kanal açısı. Mädler’in DIN 2211, DIN 2217 ve ISO 4183 uyumlu taper burçlu kasnak sayfası, her kanal ailesi için aşağıdaki sınırları verir:
| Kanal ailesi | 34° kanal (hatve çapı) | 38° kanal (hatve çapı) | En küçük çap: klasik | En küçük çap: SP | En küçük çap: XP |
|---|---|---|---|---|---|
| Z / SPZ / XPZ | ≤ 80 | > 80 | 50 | 63 | 56 |
| A / SPA / XPA | ≤ 118 | > 118 | 71 | 90 | 71 |
| B / SPB / XPB | ≤ 190 | > 190 | 112 | 140 | 112 |
| C / SPC / XPC | ≤ 315 | > 315 | 180 | 224 | 180 |
Tablo, sahada sık yapılan bir hatayı da açıklar. Klasik bir kayışı daha güçlü dar kesit kayışla değiştirmek istediğinizde kanal ailesi uyar, ama kasnak çapı küçükse dar kesit kayış izin verilen sınırın altında bükülür. Örneğin 56 mm’lik bir Z kasnağı klasik Z kayış için uygundur, SPZ için ise 63 mm’nin altında kaldığından uygun değildir. Tırtıllı XP kayışlar daha esnek olduğu için daha küçük çaplara izin verir.
Aynı kaynakta, gri dökme demir kasnaklar için en yüksek çevresel hız 35 m/s olarak verilir. Büyük çaplı bir kasnağı yüksek devirde döndürecekseniz bu sınırı hesaplamak gerekir; aşağıdaki devir hesabı bölümünde bir örnek var.
Hatve Çapı ile Dış Çap Arasındaki Fark
V kasnakta katalog ölçüsü olarak verilen nominal çap, hatve çapıdır; yani kayışın nötr ekseninin kasnağı sardığı çaptır. Kumpasla ölçtüğünüz dış çap bundan büyüktür. Aynı Mädler kataloğundaki satırlara bakıldığında fark, kanal ailesine göre sabittir: Z ailesinde 50 mm hatve çaplı kasnağın dış çapı 54 mm, A ailesinde 63 mm’lik kasnağınki 68,5 mm, B ailesinde 100 mm’lik kasnağınki 107 mm’dir. Yani dış çap, hatve çapına Z’de yaklaşık 4 mm, A’da 5,5 mm, B’de 7 mm eklenerek bulunur. Sahada dış çapı ölçtüğünüz bir kasnağın hatve çapını bulmak için bu farkı çıkarabilirsiniz.
Çok Kanallı V Kasnakta Kanal Sayısı Nasıl Belirlenir?
Büyük güçlü bir kayış kasnak tahrikinde tek bir kalın kayış yerine yan yana birkaç V kayışı kullanmak çoğu zaman daha ekonomiktir; kasnağın kanal sayısı da bu kayış sayısına göre belirlenir. Kanal sayısı, aktarılacak gücün tek bir kayışın o koşulda taşıyabileceği güce bölünmesiyle bulunur.
Mädler’in kasnak kataloğu, bir kayışın aktarabileceği güç ve ömrün şu etkenlere bağlı olduğunu belirtir: kayış tipi, profil boyu, kasnak sayısı ve düzeni, kasnak çapları, çevrim oranı, hız, merkez mesafesi ve kayışın ters yönde bükülüp bükülmediği. İki kasnaklı tahrikler için referans değerler makine mühendisliği el kitaplarında ve DIN 2218 ile DIN 2211-3’te verilir. Hesabın mantığı şöyledir:
- Tasarım gücünü bulun: Motor gücü, işletme koşullarına (çalışma süresi, darbeli yük, motor tipi) göre bir katsayıyla büyütülür.
- Kayış başına gücü tablodan okuyun: Seçilen kesit için küçük kasnağın çapı ve devrine karşılık gelen değer kayış üreticisinin güç tablosundan alınır.
- Düzeltmeleri uygulayın: Sarım açısı ve kayış boyu için tablodaki düzeltme katsayıları kullanılır.
- Bölün ve yukarı yuvarlayın: Tasarım gücü düzeltilmiş kayış başı güce bölünür. Sonuç küsuratlıysa bir üst tam sayıya çıkılır.
Varsayımsal sayılarla hesap mantığı: tasarım gücü 22 kW ve düzeltilmiş kayış başı güç 6,5 kW ise 22 ÷ 6,5 ≈ 3,4 olur; kasnak 4 kanallı seçilir. Gerçek değerler yalnızca kayış üreticisinin tablosundan alınmalıdır; bu örnekteki sayılar yalnızca yöntemi göstermek içindir.
Kasnak Çapı Seçimi: Küçük Kasnak Neden Kayışı Yorar?
Tasarımda yer kazanmak için kasnağı küçültmek caziptir, ama bunun bir bedeli var. Kayış küçük bir kasnağın etrafında döndükçe dış lifleri daha fazla uzar, iç tarafı daha fazla sıkışır. Bu eğilme her turda tekrarlanır ve kayışın yorulma ömrünü belirgin şekilde kısaltır. Kayış tasarım kaynaklarında en küçük kasnak çaplarının bu yüzden her kesit için ayrı ayrı verildiği vurgulanır.
Küçük kasnağın ikinci bir etkisi daha vardır: aynı gücü aktarmak için kayışın daha yüksek kuvvetle çekmesi gerekir. Güç, kuvvet ile hızın çarpımıdır; küçük kasnakta kayış hızı düşük olduğundan aynı güç ancak daha büyük kayış kuvvetiyle aktarılır. Bu da daha yüksek gerginlik, daha fazla rulman yükü ve daha geniş ya da daha çok kanallı bir kayış demektir.
Pratikte izlenecek yol:
- Küçük kasnağı, kayış kesitinin izin verdiği en küçük çapın mümkün olduğunca üstünde seçin. Yukarıdaki tablo V kasnaklar için bu sınırları veriyor.
- Yer darsa aynı kanal ailesinde tırtıllı XP kayışa geçmek, kasnağı büyütmeden ömrü korumanın bir yoludur.
- Triger kasnaklarda küçük kasnağın diş sayısını kayış üreticisinin profil için önerdiği en düşük değerin altına indirmeyin; diş sayısı düştükçe kavrayan diş sayısı da düşer.
- Devir oranı büyükse iki kademeli bir tahrik, tek kademede çok küçük bir kasnak kullanmaktan daha uzun ömürlü olabilir.
Kasnak Malzemesi: Alüminyum, Döküm ya da Çelik
Aynı ölçüdeki bir kayış kasnak parçası farklı malzemelerden üretilebilir ve seçim yük, devir ve ortam koşullarına göre yapılır.
- Alüminyum: Hafiftir, işlenmesi kolaydır, ataleti düşüktür. Bu yüzden sık hızlanıp duran servo ve step motorlu eksenlerde, ambalaj ve otomasyon makinelerinde tercih edilir. Örneğin Mädler, tek kanallı V kasnakların bir serisini 6082-T6 alüminyumdan tornalayarak üretir. Aşınmaya karşı çelik kadar dayanıklı değildir; tozlu ve aşındırıcı ortamlarda kanal daha çabuk yıpranır.
- Gri dökme demir: Büyük çaplı ve çok kanallı V kasnaklarda en yaygın malzemedir. Ağırlığı titreşimi sönümlemeye yardım eder, maliyeti makuldür. Çevresel hız sınırı nedeniyle çok yüksek devirli büyük kasnaklarda hesap gerekir.
- Çelik: Yüksek tork, darbeli yük ve aşınma olan yerlerde öne çıkar. Triger kasnaklarda dişlerin uzun süre form tutması istendiğinde tercih edilir. Ağırlığı alüminyumdan fazladır.
Malzeme seçimi kasnağın kendisi kadar milin ve rulmanların da yükünü etkiler. Ağır bir kasnağı küçük bir motor milinin ucuna, rulmandan uzak takmak, milde eğilme ve rulmanda erken arıza riskini artırır. Kasnağı mümkün olduğunca rulmana yakın konumlandırmak iyi bir uygulamadır.
Göbek, Mil Deliği, Kama ve Taper Burç
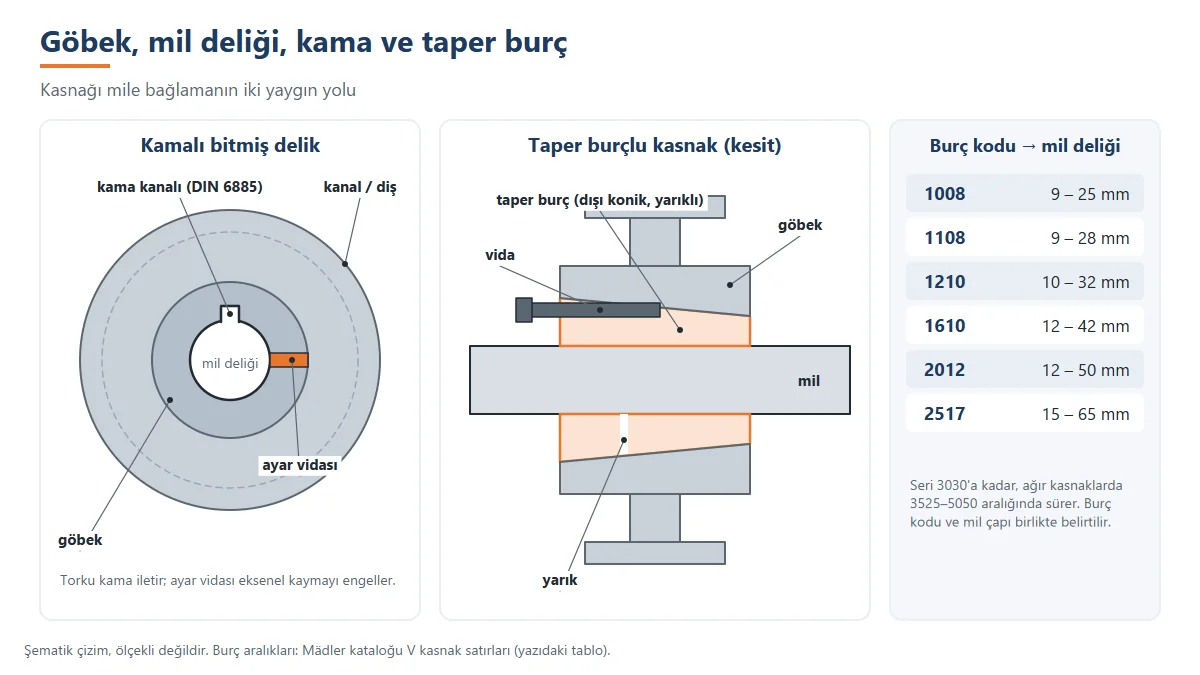
Kasnağın mile nasıl bağlanacağı, en az profil kadar önemlidir. Yanlış bağlantı, doğru seçilmiş bir kayış kasnak sisteminde bile milde boşluğa, kama kanalında ezilmeye ve kasnağın salgılı dönmesine yol açar. Üç yaygın yöntem vardır.
Pilot Delikli Kasnak
Kasnak, mil deliği küçük bir başlangıç deliği (pilot delik) olarak açılmış şekilde gelir. Mil çapınıza göre delik tornada büyütülür, gerekirse kama kanalı açılır ve vida deliği işlenir. Katalogda her kasnak için açılabilecek en büyük delik çapı ayrıca belirtilir. Esnektir ama işleme gerektirir.
Kamalı Bitmiş Delik
Piyasada mil çapına göre deliği ve kama kanalı işlenmiş hazır kasnaklar da bulunur. Kama kanalı ölçüleri Avrupa’da genellikle DIN 6885’e göre işlenir. Torku kama iletir; eksenel kaymayı ise bir ayar vidası ya da mil omzu engeller. Tek başına ayar vidasıyla tork iletmek, özellikle yüksek yükte, milde iz bırakır ve kasnağı gevşetir.
Taper Burçlu Kasnak
Taper (konik) burç, kasnak göbeğine oturan, dışı konik ve yarıklı bir manşondur. Vidalar sıkıldıkça burç kasnakla mil arasında sıkışır ve kasnağı mile kenetler. Avantajı, aynı kasnağın farklı mil çaplarına yalnızca burç değiştirilerek uyarlanabilmesi ve sökmenin kolay olmasıdır.
Burçlar dört haneli bir kodla anılır. Mädler kataloğundaki V kasnak satırlarından alınan örnek aralıklar:
| Burç kodu | Mil deliği aralığı (mm) |
|---|---|
| 1008 | 9 – 25 |
| 1108 | 9 – 28 |
| 1210 | 10 – 32 |
| 1610 | 12 – 42 |
| 2012 | 12 – 50 |
| 2517 | 15 – 65 |
Aynı katalogda burç serisi 3030’a kadar, ağır kasnaklar için de 3525-5050 aralığında devam eder. Kasnak siparişinde burç kodu ve mil çapı birlikte belirtilmelidir; burç çoğunlukla kasnaktan ayrı sipariş edilir.
Montajda dikkat edilecekler. Mädler’in taper burç montaj talimatı şu sırayı verir: temas yüzeylerini temizleyip yağdan arındırın; burcu göbeğe, delikler hizalanacak şekilde yerleştirin; vidaları yağlayıp gevşek takın; kamalı milde kamayı yerleştirin; kasnağı burçla birlikte mile sürün; vidaları eşit olarak tabloda verilen sıkma torkuna kadar sıkın ve burcu tahta takozla hafifçe vurarak oturtun; vidaları yeniden sıkın. Talimata göre bu son sıkma, 30-60 dakikalık çalışmadan sonra da yapılabilir. Boş kalan sökme deliklerinin içine yabancı madde girmemesi için gres doldurulur. Sökmek için vidalar çıkarılır, sökme deliklerine takılır ve burç kasnaktan ayrılana kadar sıkılır.
Kasnak Ölçüsü Nasıl Okunur ve Alınır?
Katalog ve sipariş kodları üreticiye göre değişir, ama bir kasnağı tanımlayan bilgiler hep aynıdır:
- V kasnak: kanal ailesi (ör. SPB), kanal sayısı, hatve çapı ve bağlantı tipi. “SPB, 3 kanal, 200 mm, 2012 burç” bir V kasnağı eksiksiz tarif eder.
- Kanallı kasnak: profil (ör. PK), kanal sayısı, çap ve bağlantı.
- Triger kasnak: profil (ör. 8M), diş sayısı, kayış genişliği, flanş durumu ve bağlantı.
Kodu okunmayan bir kasnağı sahada şöyle ölçebilirsiniz:
- Profil: V kasnakta çok kanallıysa iki kanalın ortası arasını ölçün; tek kanallıysa kanal ağzını kumpasla ölçün. Triger kasnakta dişleri sayın ve birkaç diş aralığını ölçüp hatveyi bulun.
- Dış çap: Kumpasla en geniş yerden ölçün. V kasnakta yukarıdaki farkı çıkararak hatve çapına geçin.
- Kanal sayısı ya da diş genişliği: Sayın ya da ölçün.
- Mil deliği: Delik çapını ve varsa kama kanalı genişliğini ölçün. Burçlu kasnakta burcun üzerindeki kodu okuyun.
- Göbek: Göbeğin boyunu ve tek mi çift taraflı mı olduğunu not edin; makinedeki yerleşim buna bağlıdır.
Kayış Kasnak Hesabı: Devir Oranı
İki kasnağın devirleri, çaplarıyla ters orantılıdır. Sürtünmeli kayışlarda hatve çapları, triger kasnaklarda diş sayıları kullanılır:
n1 × d1 = n2 × d2 · triger kasnakta n1 × z1 = n2 × z2
- n1, n2: Tahrik ve tahrik edilen kasnak devri (d/dak)
- d1, d2: Hatve çapları (mm)
- z1, z2: Diş sayıları
Örnek 1 (V kasnak): 1450 d/dak dönen motorda 100 mm hatve çaplı kasnak, makinede 250 mm’lik kasnağı döndürüyor. Makine devri 1450 × 100 ÷ 250 = 580 d/dak olur. Sürtünmeli tahrikte gerçek devir, yük altındaki küçük kayma nedeniyle bu değerin biraz altında kalır.
Örnek 2 (triger kasnak): 3000 d/dak dönen bir servo motorda 20 dişli kasnak, 60 dişli kasnağı döndürüyor. Çıkış devri 3000 × 20 ÷ 60 = 1000 d/dak olur ve kayma olmadığı için bu değer kesindir. Tork ise kayıplar hariç aynı oranda, üç kat artar.
Örnek 3 (çevresel hız kontrolü): Kayış hızı v = π × d × n ÷ 60.000 formülüyle m/s olarak bulunur (d mm, n d/dak). 400 mm hatve çaplı dökme demir bir kasnak 1450 d/dak dönerse v = 3,1416 × 400 × 1450 ÷ 60.000 ≈ 30,4 m/s olur. Bu, Mädler’in dökme demir kasnaklar için verdiği 35 m/s sınırının altındadır, ama sınıra yakındır. Aynı kasnak 1750 d/dak dönseydi yaklaşık 36,7 m/s ile sınırı aşardı.
Kayış boyu, merkez mesafesi ve diş sayısı seçimi gibi ayrıntılar triger dişli hesabı yazımızın konusu; V kayışlarında boy hesabını ise V kayışı ölçüleri rehberimizde örnekle anlattık.
Kasnak Hizalaması ve Montaj: Kısa Kontrol Listesi
Kayış kasnak montajında en kritik adım hizalamadır. İki kasnak aynı düzlemde değilse kayış her turda yana zorlanır: V kayışlarda kanaldan sıçrama, triger kayışlarda flanşa sürtünme ve tek taraflı aşınma başlar. Hizalama hatası paralel (kasnaklar eksen boyunca kaymış) ya da açısal (millerden biri açılı) olabilir. Kasnak montajında şu sırayı izleyin:
- Enerjiyi kesip kilitleyin; koruma kapağını ancak bundan sonra açın ve makineyi kapak takılı olarak çalıştırın.
- Kanalları kir, pas ve boyadan temizleyin; kanal aşınmasına, salgıya ve burç durumuna bakın.
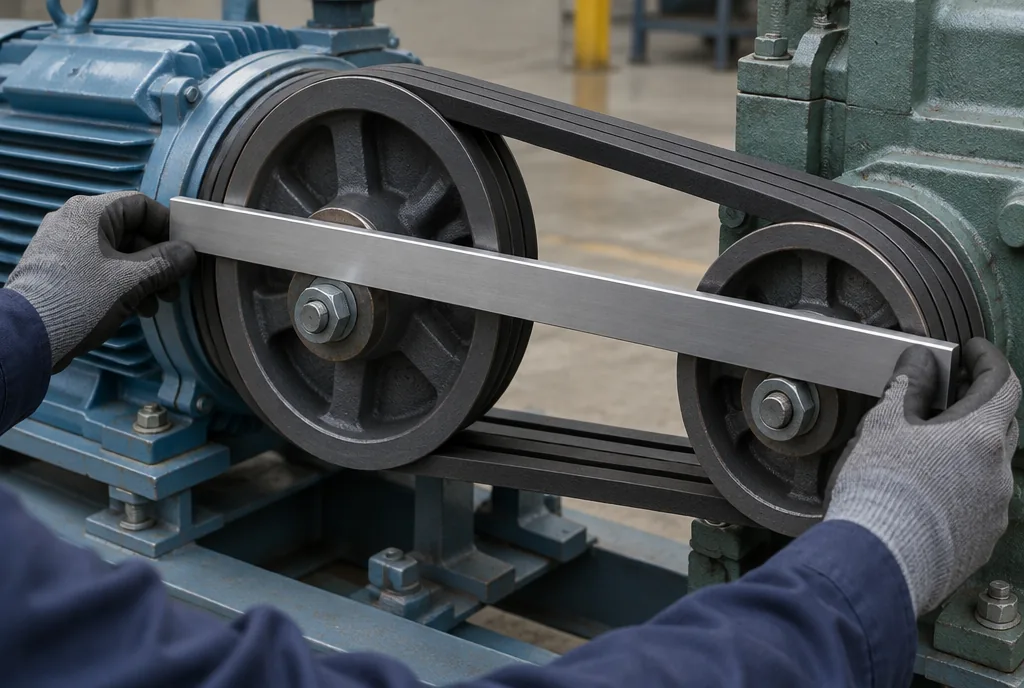
- İki kasnağın yan yüzlerine düz bir cetvel ya da gergin ip dayayın; cetvel iki kasnağa dört noktada temas etmelidir. Hassas işlerde lazerli hizalama aleti kullanılır.
- Kayışı merkez mesafesini kısaltarak elle takın; kasnak kenarının üzerinden aletle zorlamayın.
- Gerdirip motor tabanını sıktıktan sonra hizalamayı yeniden kontrol edin; sıkma sırasında motor hafifçe dönebilir.
- Yeni V kayışlarında ilk çalışmadan sonra gerginliği tekrar kontrol edin; Mädler’in V kayışı veri sayfası 15-20 dakikalık alıştırmadan sonra yeniden gerdirme ister.
İzin verilen kaçıklık ve doğru gerginlik değeri kayış tipine göre değişir; kesin değerler kayış üreticisinin montaj kılavuzunda verilir. Gerginliğin nasıl ölçüleceğini ve ayarlanacağını kayış gerginliği rehberimizde ayrıntısıyla anlatıyoruz.
Kasnak Değiştirirken Kayış da Değişmeli mi?
Çoğu durumda evet. Aşınmış bir kasnak kayışın yan yüzlerini ya da dişlerini kendi aşınmış biçimine göre yıpratır. Yeni kasnağa eski kayışı takmak, kayışın yeni kanala tam oturmamasına ve kısa sürede kaymasına yol açabilir. Tersi de geçerlidir: aşınmış kasnağa takılan yeni kayış, beklenen ömrün çok altında kalır.
Pratik kural şudur:
- Kayış kopmuş ya da belirgin şekilde yıpranmışsa kasnak kanalını mutlaka kontrol edin.
- Kasnak değişiyorsa, kayış yeni görünse bile birlikte değiştirmeyi düşünün; özellikle triger tahriklerde ve çok kanallı V tahriklerde.
- Çok kanallı V kasnakta kayışlar her zaman takım olarak değişir; tek kayış yenilenmez.
- İki kasnaklı bir tahrikte yalnızca biri aşınmışsa, diğerinin durumu da ölçülerek karar verilir.
Sektörlere Göre Kayış Kasnak Uygulamaları
Aynı tesiste farklı kayış kasnak çözümleri yan yana çalışır. Hangi tipin nerede öne çıktığını görmek, yedek parça planlamasını da kolaylaştırır:
| Uygulama | Tipik kasnak | Tercih nedeni |
|---|---|---|
| Kompresör, pompa, fan | Dökme demir, çok kanallı V kasnak, taper burç | Yüksek güç, kolay değişim, standart parçalar |
| CNC tezgâhı, lazer, robot ekseni | Alüminyum ya da çelik HTD veya AT triger kasnak | Kaymasız hareket, düşük atalet |
| Ambalaj ve dolum makinesi | Triger kasnak, yuvarlak kayış kasnağı | Senkron zamanlama, ürün yönlendirme |
| Konveyör tahriki | Triger kasnak, birleştirme aparatlı kasnak | Bant uyumu, kolay bakım |
| Tarım makinesi | Varyatör kasnağı, V kasnak | Kademesiz hız, sahada onarım |
| Tekstil ve ağaç işleme | Kanallı kasnak, bombeli düz kasnak | Yüksek devir, sakin çalışma |
Tablo genel eğilimi gösterir. Mevcut bir makinede üreticinin öngördüğü kasnak tipinden ayrılmadan önce tahrikin yeniden hesaplanması gerekir.
Kasnak Salgısı ve Balans Kontrolü
Salgı, bir kayış kasnak tahrikinde kasnağın dönerken eksenden sapmasıdır. Radyal salgıda kasnak çevresi bir yumurta gibi dalgalanır; eksenel salgıda yan yüzü yalpalar. İkisi de kayışın her turda gerilip gevşemesine, titreşime ve rulman yükünün artmasına yol açar.
Kontrol için kasnağın yanına manyetik ayaklı bir komparatör yerleştirilir ve kasnak elle yavaşça bir tur çevrilir. Saatin ucu önce kasnağın dış çevresine (radyal), sonra yan yüzüne (eksenel) dokundurulur. Ölçülen sapma, kasnak ya da makine üreticisinin verdiği sınırla karşılaştırılır. Salgının en sık nedenleri şunlardır:
- Taper burcun eşit sıkılmaması ya da kirli yüzeyle takılması.
- Mil deliğinin pilot delikten büyütülürken eksenden kaçık işlenmesi.
- Milin kendisinin eğilmiş olması; bu durumda kasnak değiştirmek sorunu çözmez.
- Kama boşluğu ve gevşemiş ayar vidası.
Balans ise kasnağın ağırlığının çevresine eşit dağılıp dağılmadığıyla ilgilidir. Düşük devirli, küçük kasnaklarda çoğu zaman sorun yaratmaz. Büyük çaplı ve yüksek devirli kasnaklarda dengesizlik, devirle birlikte hızla artan bir titreşime dönüşür. Böyle bir tahrikte kasnak değiştirildikten sonra titreşim artmışsa balans kontrolü yaptırmak gerekir.
V Kasnak Kanalı Aşınması Nasıl Kontrol Edilir?
Kayış kasnak sisteminde kanal aşınması gözle fark edilmeden ilerler ve yeni kayışın da kısa sürede kaymasına yol açar. Değişim sırasında yapılacak üç kontrol bu sorunu erkenden yakalar:
- Kanal mastarı: Kayış üreticilerinin profil başına sunduğu kanal mastarı kanala yerleştirilir. Mastarın yan yüzleri ile kanal arasında ışık görünüyorsa kanal yan yüzleri aşınmış, kanal genişlemiş demektir.
- Kayışın kanaldaki konumu: Yeni bir kayışı kanala oturtun ve sırtının kanal ağzına göre konumunu, aynı ölçüdeki aşınmamış bir kasnaktaki konumla karşılaştırın. Kayış belirgin şekilde daha derine gömülüyorsa kanal aşınmıştır. Sağlıklı bir kanalda kayış dibe değmez; dibe oturan kayış yanlardan tutunamaz.
- Yüzey görünümü: Kanal yan yüzlerinde parlama, basamak ya da dalga izi varsa kasnak yenilenmelidir.
Çok kanallı bir kasnakta kanallardan biri diğerlerinden farklı aşınmışsa kayışlar eşit yük taşımaz. Bu durumda tek kayış değil, kasnak ve kayış takımı birlikte değerlendirilir.
Kasnak Arızasının Belirtileri Nelerdir?
Kayış değişimi sırasında kasnağa bakmamak, yeni kayışın kısa sürede bitmesinin en yaygın nedenlerinden biridir. Bakım teknisyeninin bakacağı yerler şunlardır:
- Parlamış ya da basamaklanmış V kanalı: Kayış uzun süre kaymışsa kanal yan yüzleri parlar. Kanal aşınıp derinleşmişse kayış dibe oturur, yanlardan tutunamaz ve kayar. Böyle bir kasnağın kanal ölçüsü kontrol edilmeli, gerekirse kasnak değiştirilmelidir.
- Aşınmış triger dişleri: Diş tepeleri incelmiş, kenarları yuvarlanmışsa kayış dişleri kanala tam oturmaz ve yük altında atlayabilir.
- Salgı ve sallanma: Kasnak dönerken yalpalıyorsa göbek, burç ya da mil boşluğu vardır. Kayış titrer ve gergin taraf dalgalanır.
- Balanssızlık: Yüksek devirde makinede titreşim ve rulman sesi artıyorsa kasnak balansı kontrol edilmelidir.
- Isınma: Çalışma sonrası kasnağın elle tutulamayacak kadar ısınması, kayma ya da aşırı gerginliğin işaretidir.
- Çatlak ya da kırık flanş: Flanş eğilmişse kayışı kenarından keser.
Ses de iyi bir ipucudur. Kalkışta kısa bir ötme gevşek kayışı, sürekli uğultu rulman ya da balans sorununu, ritmik tıkırtı ise triger dişlerinde atlamayı ya da hasarlı kayış ekini düşündürür.
Kasnak Seçimi ve Montajında Sık Yapılan Hatalar
Kayış kasnak arızalarının çoğu parçadan değil, seçim ya da montaj alışkanlıklarından gelir:
- Devir hesabını dış çapla yapmak. V kasnakta hesap hatve çapıyla yapılır; dış çapla yapılan hesap, özellikle küçük kasnaklarda devri belirgin şekilde yanlış verir.
- Dar kesit kayışı küçük klasik kasnağa takmak. Kanal ailesi uysa bile kasnak SP için izin verilen en küçük çapın altındaysa kayış erken yorulur.
- Kanalı boyalı ya da paslı bırakmak. Kanala bulaşan boya kayışın yan yüzüne yapışıp sürtünmeyi düzensizleştirir; paslı kanal kayışı zımpara gibi aşındırır.
- Burç vidalarını tek tek sonuna kadar sıkmak. Bu durumda burç yamuk oturur ve salgı yaratır; vidalar dönüşümlü, eşit adımlarla sıkılmalıdır.
Kayış ve Kasnak Fiyatları Neye Göre Değişir?
Kasnak fiyatı tek bir ölçüye bağlı değildir. Teklif alırken farkın nereden geldiğini bilmek, iki teklifi doğru karşılaştırmanızı sağlar:
- Profil ve ölçü: Kanal sayısı, çap ve diş sayısı arttıkça malzeme ve işleme süresi artar.
- Malzeme: Alüminyum, dökme demir ve çelik arasında ham madde ve işleme maliyeti farklıdır.
- Bağlantı tipi: Pilot delikli kasnaklar daha ekonomik olabilir ama mile uydurmak için ayrıca işleme ister; deliği hazır işlenmiş ya da taper burçlu kasnaklarda bu işçilik ve burç maliyeti fiyata yansır.
- Standart mı özel mi: Katalog ölçüsü kasnak ile çizime göre özel üretim arasında fark büyüktür.
- Adet: Tek parça ile seri sipariş arasında birim maliyet değişir.
- Kayışla birlikte set: Kayış ve kasnakların birlikte seçilmesi uyumsuzluk riskini ve tekrar sipariş maliyetini düşürür.
Kasnak Siparişi için Gerekli Bilgiler
Aşağıdaki yedi bilgi elinizdeyse kayış kasnak siparişi tek seferde ve doğru verilir:
- Kayış profili: SPB, PK, 8M, AT10 gibi.
- Çap ya da diş sayısı: V kasnakta hatve çapı, triger kasnakta diş sayısı.
- Kanal sayısı ya da kayış genişliği.
- Mil çapı ve kama kanalı ölçüsü: Seçilecek kasnağın göbeğinin bu mile uygun olup olmadığını kontrol etmek için. Delik ve kama işleme hizmeti verilmez.
- Mevcut kasnağın göbek ve bağlantı tipi: pilot delikli mi, deliği işlenmiş mi, taper burçlu mu (burçluysa burç kodu). Bu bilgi eşdeğer kasnağı doğru seçmek içindir.
- Flanş: Triger kasnakta iki taraflı, tek taraflı ya da flanşsız.
Eski kasnağın ve kayışın fotoğrafı, yanına konmuş bir cetvelle birlikte, yanlış anlaşılma riskini büyük ölçüde azaltır. Kayış tarafında profili netleştirmek için zaman kayışı çeşitleri ve V kayışı sayfalarımıza bakabilir, kasnak için profili ve diş sayısını ya da kanal sayısını ve çapı paylaşabilirsiniz; eşdeğerini birlikte buluruz.
Sıkça Sorulan Sorular
Kayış ve kasnak nedir?
Kasnak, mile takılan ve çevresinde kayışın oturacağı kanal ya da dişler bulunan tekerlektir. Kayış ise iki ya da daha fazla kasnağı birbirine bağlayan esnek halkadır. Motor tahrik kasnağını döndürür, kayış bu hareketi diğer kasnağa taşır. Kasnak çaplarının oranı, makinenin devrini ve torkunu belirler.
Kasnak-kayış hesabı nasıl yapılır?
Temel kural, devirlerin çaplarla ters orantılı olmasıdır: n1 × d1 = n2 × d2. Örneğin 1450 d/dak dönen 100 mm’lik motor kasnağı, 250 mm’lik kasnağı yaklaşık 580 d/dak döndürür. Dişli kasnaklarda çap yerine diş sayıları kullanılır ve sonuç kayma olmadığı için kesindir.
Triger kasnak nedir?
Zaman kayışıyla çalışan dişli kasnağa triger kasnak denir. Kayışın dişleri kasnağın dişlerine oturduğu için kayma olmaz ve iki mil arasındaki konum korunur. HTD, T ve AT gibi profilleri vardır; kayışla kasnak aynı profilden seçilmelidir. Kayışın yana kaçmaması için genellikle flanşlı üretilir.
Krank kasnağı ile endüstriyel kasnak aynı mı?
Çalışma prensibi aynıdır, ama kullanım ve seçim farklıdır. Krank kasnağı otomobil motorunda krank milinin ucunda bulunur ve aracın modeline özgü parça numarasıyla değiştirilir. Endüstriyel kasnaklar ise V, kanallı ya da triger profiline, kanal sayısına, çapa ve mil bağlantısına göre standart ölçülerden seçilir.
V kayış kasnağına dar kesit kayış takılır mı?
Kanal ailesi aynıysa takılabilir: Z kanalına SPZ, A kanalına SPA, B kanalına SPB oturur. Ancak dar kesit kayış daha büyük kasnak çapı ister. Örneğin SPZ için en küçük hatve çapı 63 mm, klasik Z için 50 mm’dir. Kasnak bu sınırın altındaysa dar kesit kayış erken yorulur; çok kanallı tahrikte de tüm takım birlikte değiştirilmelidir.